Dossier · matières
Ce que la matière change vraiment à l’usinage
On lit souvent qu’une matière est « facile » ou « difficile » à usiner. Ces mots ne disent rien d’utile. Quatre mécanismes physiques suffisent à expliquer toutes les différences, et à comprendre pourquoi deux pièces identiques dans deux matières n’ont ni le même prix ni les mêmes tolérances atteignables.
Publié le 12 septembre 2026 · mis à jour le 12 septembre 2026 · lecture 7 min
Mécanisme 1
Où va la chaleur produite par la coupe
Couper du métal produit beaucoup de chaleur. La question décisive n’est pas combien, mais où elle part. Une matière qui conduit bien la chaleur l’évacue dans le copeau, qui s’en va. Une matière qui la conduit mal la garde concentrée sur l’arête de l’outil.
C’est ce seul mécanisme qui sépare l’aluminium, où la chaleur part avec le copeau et autorise des vitesses élevées, du titane, où elle reste sur l’outil et impose des vitesses basses. Ce n’est pas une question de dureté : le titane n’est pas beaucoup plus dur, il est beaucoup moins conducteur.
- Chaleur évacuée : vitesses élevées, outils qui durent, pièce stable pendant l’usinage.
- Chaleur retenue : vitesses réduites, outils usés plus vite, arrosage indispensable.
- Cas des plastiques : la chaleur reste dans la matière et la déforme, ce qui pose un problème de cote plutôt que d’outil. Voir l’usinage des plastiques.
Mécanisme 2
Ce que la matière fait quand on l’effleure
Certaines matières durcissent là où l’outil les a déformées sans les couper franchement. Ce phénomène, l’écrouissage, crée un cercle vicieux : la zone durcie use l’outil, l’outil émoussé coupe moins bien, et coupant moins bien il écrouit davantage.
C’est la signature de l’inox, et cela explique une pratique qui surprend : en inox, une passe franche vaut mieux qu’une passe prudente. L’outil doit passer sous la couche durcie, pas la caresser.
Conséquence pratique pour votre plan : sur une matière qui écrouit, chaque passe de finition supplémentaire est un risque autant qu’un coût. Limiter le nombre de cotes serrées y a plus d’effet qu’ailleurs.
Votre pièce doit résister à la corrosion ?
Mécanisme 3
La forme du copeau, un détail qui décide de beaucoup
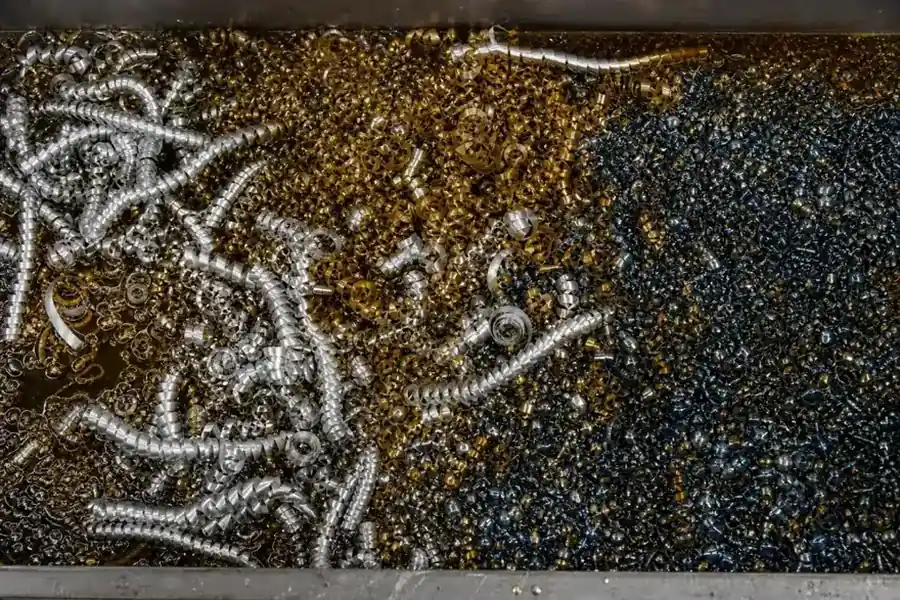
Un copeau court se casse tout seul et tombe. Un copeau long s’enroule, forme des paquets, et peut revenir frotter la surface déjà finie ou s’enrouler autour de l’outil.
Ce comportement n’est pas anecdotique : il décide de la possibilité de faire tourner une machine sans surveillance permanente, donc d’une partie du coût. C’est aussi la raison d’être de nuances dites de décolletage, formulées pour fragmenter le copeau, et c’est ce qui rend certaines matières particulièrement adaptées au décolletage, où la machine enchaîne les pièces seule.
Mécanisme 4
La cote tient-elle une fois la pièce libérée
Une pièce serrée dans un montage est contrainte. Quand on la desserre, elle peut bouger, pour trois raisons cumulables : les contraintes internes du brut que l’usinage a libérées, la chaleur accumulée qui se dissipe, et la déformation élastique due au serrage.
L’ampleur varie beaucoup selon la matière. Elle est modérée sur un acier de construction, notable sur une plaque d’aluminium usinée d’un seul côté, et franchement importante sur un plastique technique, qui se dilate bien davantage qu’un métal à variation de température égale.
Ce que ça change au plan
Sur une matière instable, une tolérance serrée coûte beaucoup plus cher, parfois avec une reprise de finition après stabilisation.
Ce que ça change au contrôle
La pièce doit être mesurée stabilisée, dans des conditions comparables à celles de l’usinage.
Ce que ça change au dessin
Une paroi épaisse et une géométrie équilibrée entre les faces limitent le phénomène.
Ce qu’il faut signaler
Si une cote doit rester juste dans le temps et pas seulement à la sortie de machine, dites-le : cela change la gamme.
Vous savez ce que votre pièce doit supporter ?
La grille de lecture
Lire une matière par ses quatre comportements
Plutôt qu’un classement du plus facile au plus difficile, qui ne veut rien dire, voici comment les quatre mécanismes se combinent sur les familles courantes. Aucune valeur chiffrée n’est donnée : ce sont des comportements relatifs, et le choix se fait par la fonction de la pièce.
Tableau à faire défiler vers la droite
| Famille | Chaleur | Écrouissage | Copeau | Stabilité de la cote |
|---|---|---|---|---|
| Aluminium | bien évacuée | faible | long, à évacuer | bonne, sauf grandes plaques fines |
| Acier | correctement évacuée | modéré | variable selon la nuance | bonne, à revoir après traitement |
| Inox | mal évacuée | fort, c’est le sujet | collant | bonne |
| Titane | très mal évacuée | modéré | peu fragmenté | bonne |
| Plastiques techniques | retenue dans la pièce | sans objet | long et fondant | la difficulté principale |
Le détail de chaque famille est sur sa page : aluminium, acier, inox, titane et plastiques techniques.
Ce qui reste commun
La désignation, et les tolérances
Quelle que soit la matière retenue, les mêmes réflexes valent. D’abord, la désigner par sa référence normalisée plutôt que par un nom d’usage ou une marque : un code EN AW pour un aluminium (EN 573-3), une nuance de la série EN 10088 pour un inox, une abréviation de polymère pour un plastique (ISO 1043-1:2011).
Ensuite, ne resserrer que les cotes fonctionnelles : tout le reste relève de la tolérance générale, désignée d’un mot sur le plan (ISO 2768-1:1989). Sur les matières instables ou qui écrouissent, cette discipline n’est pas une économie de principe, c’est ce qui rend la pièce fabricable dans de bonnes conditions.
Ce sur quoi cette page s’appuie
Ce dossier cite les normes de désignation des matières et celle des tolérances générales. Elles servent à décrire une pièce sans ambiguïté, jamais à garantir une propriété d’une matière livrée.
- EN 573-3 : Désignation des aluminiums corroyés, préfixe EN AW.
- EN 10088 : Aciers inoxydables : désignations, numéros d’acier et compositions.
- ISO 1043-1:2011 : Plastiques : symboles et termes abrégés des polymères de base.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Questions fréquentes
Les questions : réponses courtes
Quelle est la matière la plus facile à usiner ?
La question n’a pas de réponse utile hors contexte. L’aluminium se coupe vite et donne un bon état de surface, ce qui en fait le choix par défaut quand la fonction le permet. Mais une pièce qui doit résister à la corrosion, à la température ou à un effort élevé appelle une autre matière, et le critère de choix reste la fonction.
Une matière plus chère coûte-t-elle forcément plus cher à usiner ?
Pas nécessairement, et les deux coûts sont distincts. Le prix du brut et le temps d’usinage évoluent parfois en sens inverse. Un titane coûte cher sur les deux tableaux ; un aluminium de qualité reste rapide à usiner. C’est le total qui compte, et il se chiffre pièce par pièce.
Peut-on changer de matière en cours de projet ?
Avant lancement, oui, et c’est parfois la meilleure décision après un premier chiffrage. Après, cela suppose de reprendre les conditions de coupe et parfois la gamme : la matière n’est pas une variable indépendante du reste.
La matière change-t-elle la précision atteignable ?
Indirectement, oui : une matière qui bouge après usinage rend une cote serrée plus difficile à tenir dans la durée. C’est pourquoi on parle de cotes fonctionnelles plutôt que de précision maximale, et qu’on laisse le reste en tolérance générale (ISO 2768-1:1989).
Comment décrire ma matière si je ne connais pas sa désignation ?
En décrivant les contraintes : effort supporté, température, humidité ou immersion, contact avec un produit, exigence électrique ou alimentaire, contrainte de masse. Ces éléments suffisent à orienter le choix, souvent mieux qu’une intuition de nuance.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.