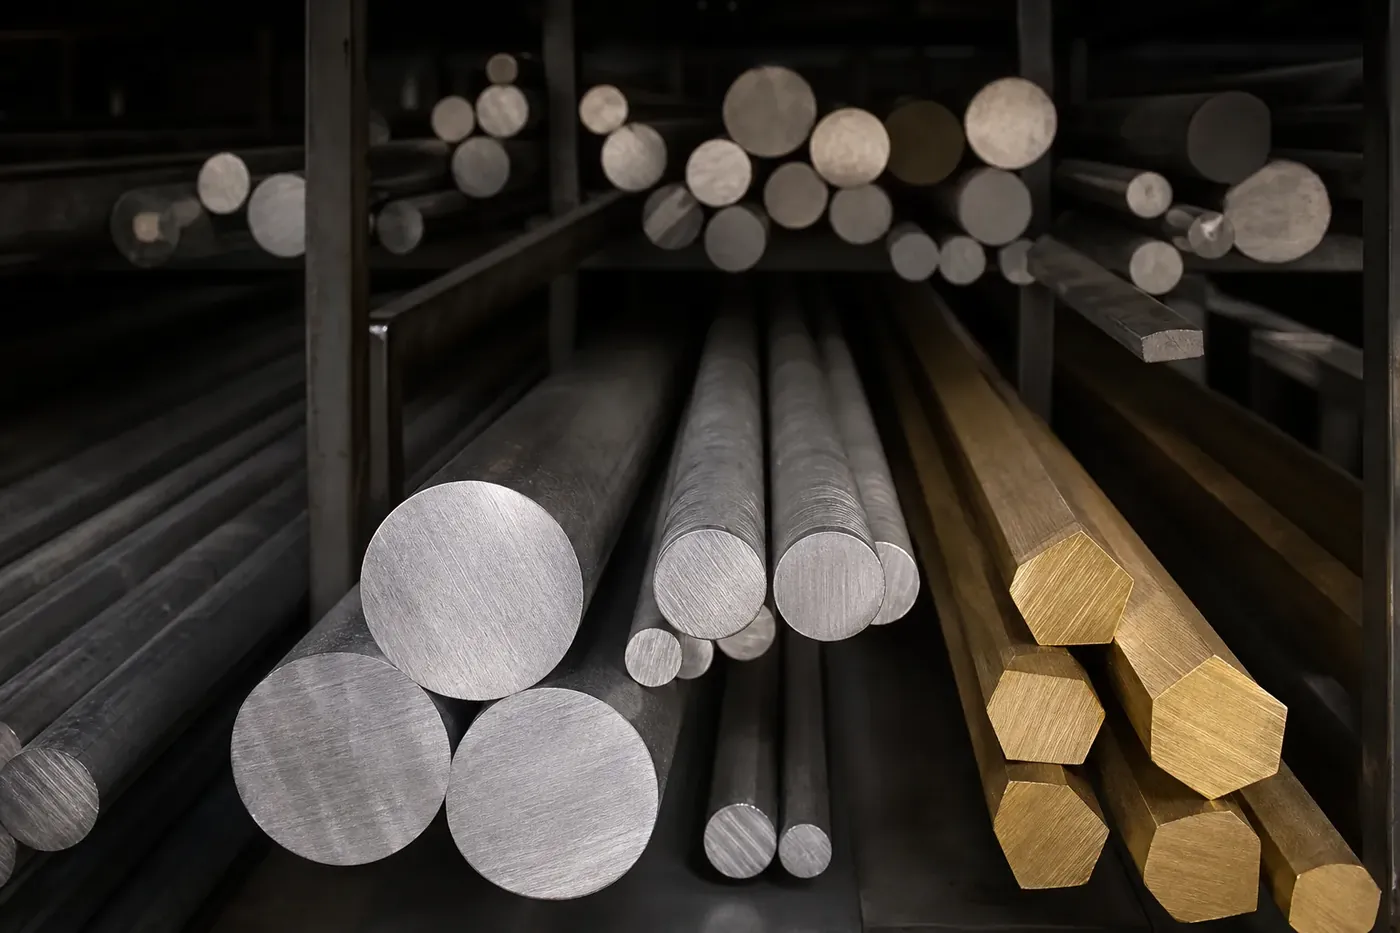
Matière · aciers inoxydables
Usinage de l’inox : une matière qui se défend
L’inox n’est pas dur au départ. Il le devient sous l’outil, à l’endroit précis où on vient de passer. C’est ce comportement, l’écrouissage, qui explique la plupart des difficultés d’usinage de cette matière, et pourquoi elle coûte plus cher à usiner qu’un acier ordinaire à géométrie égale.
Usinage de l’inox, France entière. Un atelier d’usinage reprend votre demande par écrit.
Le phénomène central
L’écrouissage, et pourquoi il punit l’hésitation
Quand un outil déforme la surface de l’inox sans réellement couper dedans, la matière durcit localement. La passe suivante attaque alors une zone plus dure que la matière d’origine, ce qui use l’outil plus vite, ce qui coupe moins bien, ce qui écrouit davantage.
La conséquence pratique tient en une phrase : en inox, une passe franche vaut mieux qu’une passe timide. L’outil doit entrer sous la couche écrouie, pas la caresser. Cela explique des choix d’atelier qui surprennent : avances plus importantes que prévu, refus de repasser deux fois au même endroit, et renouvellement d’outil avant la casse.
- La chaleur reste dans la pièce. L’inox conduit mal la chaleur, contrairement à l’aluminium : elle ne part pas avec le copeau, elle chauffe l’arête de coupe.
- Le copeau colle. Il a tendance à se souder à l’arête, ce qui dégrade l’état de surface et finit par casser l’outil.
- Les outils s’usent plus vite, et leur remplacement fait partie du temps de fabrication.
Les nuances
Toutes ne s’usinent pas de la même façon
« Inox » ne désigne pas une matière mais une famille, définie par la série de normes EN 10088, qui fixe les désignations, les numéros d’acier et les compositions. Les grandes familles ne se comportent ni pareil en service, ni pareil sous l’outil.
Les austénitiques
Les plus répandus, très bonne tenue à la corrosion, non magnétiques. Ce sont aussi ceux qui écrouissent le plus : les plus exigeants à usiner.
Les ferritiques
Moins chargés en éléments d’alliage, magnétiques, d’un coût plus contenu. Ils s’usinent plus facilement, avec une tenue à la corrosion moindre.
Les martensitiques
Ils peuvent être durcis par traitement thermique. On les usine généralement avant traitement, ce qui change l’ordre de la gamme.
Les nuances améliorées
Certaines nuances sont formulées pour mieux fragmenter le copeau. Elles simplifient la fabrication quand la corrosion visée le permet.
Le choix ne se fait donc pas sur le mot « inox » mais sur l’environnement réel : eau douce ou eau salée, produit chimique, température, exigence d’hygiène, contrainte magnétique.
Vous savez où votre pièce va travailler ?
Concevoir pour l’inox
Trois décisions de plan qui allègent la fabrication
Ces règles rejoignent celles du dossier dessiner une pièce usinable, mais elles ont ici une conséquence économique plus forte qu’ailleurs.
- Limiter les cotes serrées. Chaque tolérance resserrée demande une passe de finition supplémentaire, et chaque passe supplémentaire est une occasion d’écrouir. Ne serrer que les cotes fonctionnelles, et laisser le reste à la tolérance générale (ISO 2768-1:1989), pèse plus ici que sur toute autre matière.
- Élargir les rayons intérieurs. Un congé généreux autorise un outil plus gros, donc plus rigide, donc une coupe plus franche. Un angle serré impose une fraise fine qui vibre et écrouit.
- Éviter les parois très élancées. Elles vibrent, et la vibration est exactement ce qui transforme une coupe en frottement.
Ce qu’il faut fournir
L’environnement, avant la nuance
Si la pièce est finalement destinée à un usage sans contrainte de corrosion, dites-le aussi : le bon conseil peut être de changer de matière. Voir l’usinage de l’acier et faire usiner une pièce.
Où la pièce travaille
Intérieur, extérieur, immersion, eau salée, produit chimique, vapeur, température.
Les exigences particulières
Contact alimentaire, hygiène, absence de magnétisme, soudure ultérieure.
La nuance si vous la connaissez
Sous sa désignation normalisée plutôt que par un nom courant (EN 10088).
Les cotes fonctionnelles
Celles qui portent un ajustement. Le reste relève de la tolérance générale (ISO 2768-1:1989).
« Pourquoi ma pièce en inox coûte-t-elle plus cher que la même en acier ? »
Parce que la matière se défend. L’inox durcit à l’endroit où l’outil vient de passer, il évacue mal la chaleur, et le copeau a tendance à coller à l’arête de coupe. Résultat : des vitesses de coupe plus basses, des outils qui s’usent plus vite et se remplacent plus souvent, et une surveillance plus étroite. Ce n’est pas le prix de la matière qui domine, c’est le temps de machine et l’outillage. Si la corrosion n’est pas un enjeu réel, l’acier fait souvent aussi bien pour moins cher.
Après votre demande
Ce qui se passe après votre demande
Votre demande est lue telle quelle
Ce que vous avez écrit est étudié par un usineur, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site, et aucun appel n’est promis.
Les éléments manquants sont nommés
S’il manque une cote, une matière ou une quantité pour chiffrer, la réponse le dit avant de parler de prix.
Les fichiers s’échangent ensuite
Plan, fichier 3D, pièce à reproduire : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page cite la série de normes des aciers inoxydables et la norme de tolérances générales. Elles servent à décrire une pièce sans ambiguïté, pas à garantir une tenue en service.
- EN 10088 : Aciers inoxydables : désignations, numéros d’acier et compositions.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Questions fréquentes
Les questions : réponses courtes
Quel inox choisir pour une pièce en extérieur ?
Cela dépend de l’agressivité du milieu : l’air d’une ville, l’humidité d’un atelier et l’air marin ne demandent pas la même nuance. La question utile est donc « où exactement » plutôt que « quel inox ». La nuance retenue s’écrit ensuite sur le plan avec sa désignation normalisée (EN 10088).
L’inox usiné peut-il rouiller ?
Il peut se piquer, notamment si des particules d’acier ordinaire se sont déposées sur la surface pendant la fabrication ou la manutention, ou si la nuance n’est pas adaptée au milieu. C’est une raison de plus de préciser l’environnement de service dès la demande.
Pourquoi l’atelier me demande-t-il d’élargir un rayon ?
Parce qu’un rayon plus grand autorise un outil plus gros et plus rigide, qui coupe franchement au lieu de frotter. En inox, frotter signifie écrouir, donc user l’outil et dégrader la surface. Un rayon élargi là où la fonction le permet fait gagner sur le temps et sur la qualité.
Peut-on tenir des tolérances fines sur de l’inox ?
Oui, mais chaque cote serrée se paie en passes de finition et en usure d’outil. La bonne pratique consiste à identifier les deux ou trois cotes qui portent réellement un ajustement et à laisser toutes les autres à la tolérance générale (ISO 2768-1:1989).
Inox ou acier traité pour une pièce mécanique ?
Si l’enjeu est la corrosion, l’inox. Si l’enjeu est la résistance mécanique ou la dureté de surface, un acier traité fait souvent mieux et coûte moins cher à usiner. Décrire la contrainte dominante permet de trancher sans tâtonner.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.