Dossier · conception
Dessiner une pièce facile à usiner
Une pièce coûte ce que sa fabrication demande, et la fabrication est décidée au moment du dessin, bien avant le premier devis. Quatre choix de conception pèsent plus que tous les autres, et aucun ne demande de renoncer à la fonction de la pièce.
Publié le 12 septembre 2026 · mis à jour le 12 septembre 2026 · lecture 8 min
Le principe
Un outil est rond, et il a une longueur
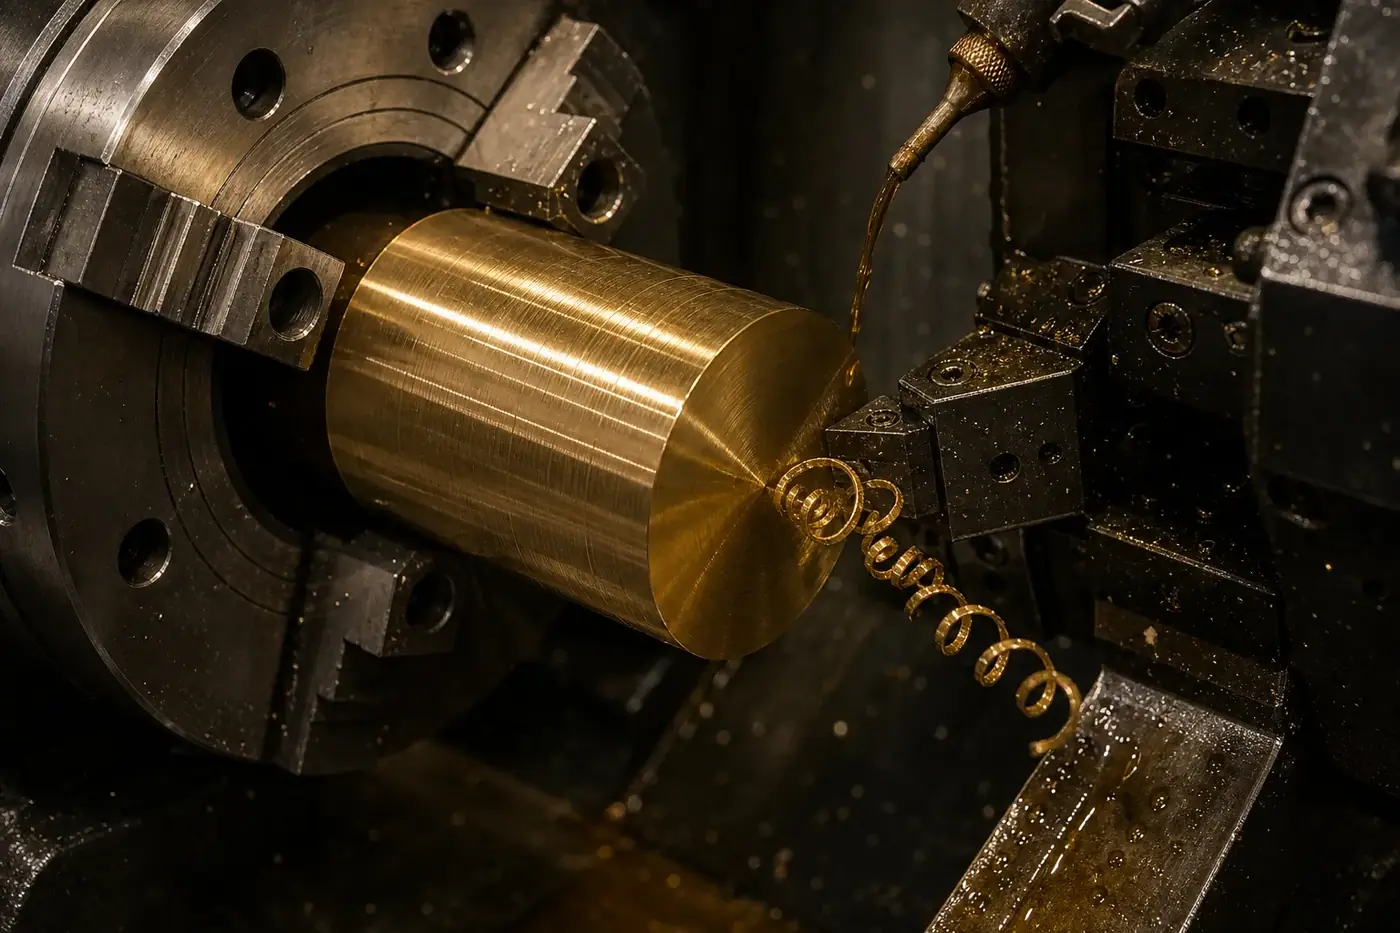
Presque toutes les règles de conception pour l’usinage découlent de deux faits physiques. L’outil qui creuse est cylindrique : il ne peut pas laisser un angle intérieur vif. Et il a une longueur limitée par sa rigidité : plus il sort de sa fixation, plus il fléchit et vibre.
Garder ces deux images en tête suffit à anticiper l’essentiel de ce qu’un atelier vous dira.
Choix 1
Les rayons intérieurs : le plus grand que la fonction autorise
Un angle intérieur vif est impossible à obtenir en fraisage : il faudrait un outil de rayon nul. Le dessiner oblige à changer de procédé, ou à accepter un congé de toute façon.
Le réflexe utile n’est donc pas de supprimer le rayon, mais de le choisir grand. Un rayon généreux autorise un outil plus gros, donc plus rigide, qui coupe plus vite et laisse une meilleure surface. Un rayon serré impose une fraise fine, lente et fragile.
- Si la fonction impose un angle vif, prévoyez plutôt une gorge de dégagement dans l’angle, et dites-le sur le plan.
- Uniformisez les rayons quand c’est possible : des rayons identiques permettent d’usiner toute la pièce avec le même outil, sans changement.
- Ne dessinez pas des rayons différents pour des raisons esthétiques : chacun coûte un outil et un changement.
Choix 2
La profondeur des poches : un rapport, pas une valeur
Ce qui compte n’est pas la profondeur absolue d’une poche, mais son rapport à sa largeur. Une poche large et peu profonde s’usine vite, avec un outil court et rigide. Une poche étroite et profonde exige un outil long et fin, qui doit travailler lentement pour ne pas vibrer ni casser.
À volume de matière enlevée identique, deux poches peuvent donc coûter du simple au triple. Quand la fonction permet d’élargir une cavité plutôt que de l’approfondir, le gain est immédiat.
Votre pièce a des cavités profondes ?
Choix 3
Les parois fines vibrent, et la cote part avec
Une paroi élancée fléchit sous l’effort de coupe. L’outil ne coupe alors plus à l’endroit prévu, la surface se dégrade, et la cote obtenue n’est pas celle du plan. Le phénomène s’aggrave sur les matières tendres comme l’aluminium, et sur les plastiques techniques.
Deux conséquences pratiques. D’abord, une paroi légèrement plus épaisse coûte souvent moins cher qu’une paroi limite, parce qu’elle autorise des passes franches. Ensuite, une pièce fine se déforme parfois au desserrage, quand l’enlèvement de matière libère les contraintes internes du brut : cela s’anticipe en équilibrant l’usinage entre les faces, ce qui suppose que l’atelier le sache avant de commencer.
Choix 4
Perçages et taraudages : ce qui se normalise, et ce qui se choisit
Un taraudage se fait en plusieurs temps : un avant-trou est percé, puis le filet est formé dans ce trou. Le diamètre de cet avant-trou n’est pas libre : il dépend du diamètre nominal du filetage et de son pas, et il fait l’objet d’une norme dédiée (ISO 2306:1972).
Pour les filetages métriques à pas gros, la règle de calcul est simple : diamètre de l’avant-trou égale diamètre nominal moins le pas. Un M6 au pas de 1 millimètre appelle donc un avant-trou de 5 millimètres, un M10 au pas de 1,5 un avant-trou de 8,5 millimètres. La même règle vaut pour les pas fins. Elle ne vaut pas pour le taraudage par déformation, qui demande un trou plus grand. Les forets de M1 à M64, au pas gros comme aux pas fins, sont dans le tableau des filetages métriques.
- Ce que vous avez à indiquer : le filetage voulu, sa profondeur utile, et s’il est débouchant ou borgne. Pas le diamètre de perçage.
- Préférez les filetages courants : un filetage standard se fait avec un outil que l’atelier possède déjà.
- Limitez la profondeur taraudée à ce dont la fixation a besoin : un taraudage profond est long à réaliser et casse plus d’outils.
- Signalez les taraudages borgnes : ils exigent un dégagement en fond de trou, que le dessin doit prévoir.
- Regroupez les perçages sur une même face quand c’est possible : chaque face percée peut représenter une reprise, ce qui pèse lourd en fraisage CNC.
Ce qui coûte le plus, et qu’on voit le moins
Les tolérances mises par précaution
Aucun choix de forme ne coûte autant qu’un plan tolérancé serré partout. Chaque cote resserrée demande des passes de finition et un contrôle, sur chaque pièce produite.
La règle tient en une phrase : on resserre les cotes qui portent une fonction, un roulement, un guidage, une étanchéité, et on laisse toutes les autres à la tolérance générale, désignée d’un seul mot sur le plan (ISO 2768-1:1989). Le détail des classes et de ce qu’elles admettent figure sur la page de devis.
Un point rassurant, et peu connu : sauf indication contraire, une pièce qui dépasse la tolérance géométrique générale ne doit pas être rebutée automatiquement tant que son aptitude à la fonction n’est pas altérée (ISO 2768-2:1989).
En résumé
Les questions à se poser avant de figer un dessin
Mes rayons intérieurs sont-ils les plus grands possibles ?
Et sont-ils identiques entre eux, pour éviter les changements d’outil ?
Mes cavités sont-elles plus larges que profondes ?
Un rapport favorable vaut mieux qu’une profondeur absolue faible.
Mes parois sont-elles assez épaisses pour ne pas vibrer ?
Une paroi limite coûte plus qu’un millimètre de matière en plus.
Ai-je serré uniquement les cotes qui portent une fonction ?
C’est le poste où l’on dépense le plus sans le voir. Voir les pièces métalliques usinées.
Ce sur quoi cette page s’appuie
Ce dossier cite les deux parties de la norme de tolérances générales. Aucune table de diamètres de perçage n’y est publiée : cette donnée n’a pas été vérifiée à sa source, et elle relève de l’atelier.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- ISO 2768-2:1989 : Tolérances générales, partie 2 : tolérances géométriques générales.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Repères techniques
Deux repères complètent ce dossier : les diamètres de perçage avant taraudage de chaque filetage, et les classes de rugosité qu’on peut demander.
- Filetages métriques : Pas, foret de taraudage et dimensions de M1 à M64, calculés par les formules ISO.
- Rugosité Ra : Ra, classes N et symbole d’état de surface, avec ISO 21920.
- Tolérances géométriques : Les 14 symboles du plan : zone de tolérance, contrôle et erreurs de cotation.
Questions fréquentes
Les questions : réponses courtes
Quel diamètre de perçage pour un taraudage donné ?
Il dépend du diamètre nominal et du pas, et se lit dans une table d’atelier ou dans la norme applicable. Une règle approchée circule pour les filetages métriques à pas gros, le diamètre nominal diminué du pas, mais c’est un repère d’usage, pas une valeur normative. Vous n’avez de toute façon pas à l’indiquer : précisez le filetage voulu, l’atelier s’occupe de l’avant-trou.
Pourquoi mes angles intérieurs ne peuvent-ils pas être vifs ?
Parce que l’outil qui les creuse est cylindrique. Un angle intérieur porte toujours un congé dont le rayon vaut au moins celui de la fraise. Si un angle vif est fonctionnellement indispensable, prévoyez une gorge de dégagement et indiquez-la.
Quelle épaisseur minimale pour une paroi ?
Il n’existe pas de valeur universelle : cela dépend de la matière, de la hauteur de la paroi et de sa longueur. Le bon réflexe est de signaler les parois que vous jugez fines pour que l’atelier les regarde avant de chiffrer, plutôt que de découvrir le problème sur la pièce livrée.
Faut-il dessiner les congés et les chanfreins sur le plan ?
Oui, dès qu’ils ont une fonction, par exemple pour faciliter un montage ou éviter une arête coupante. Pour les autres, une indication générale suffit : les arêtes abattues relèvent elles aussi de la tolérance générale (ISO 2768-1:1989).
Un atelier peut-il proposer des modifications de mon dessin ?
C’est même l’un des apports les plus utiles d’un échange en amont. Élargir un rayon, réduire une profondeur, déplacer un perçage sur une face déjà usinée : ces changements mineurs ne touchent pas la fonction et allègent parfois beaucoup la fabrication.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.