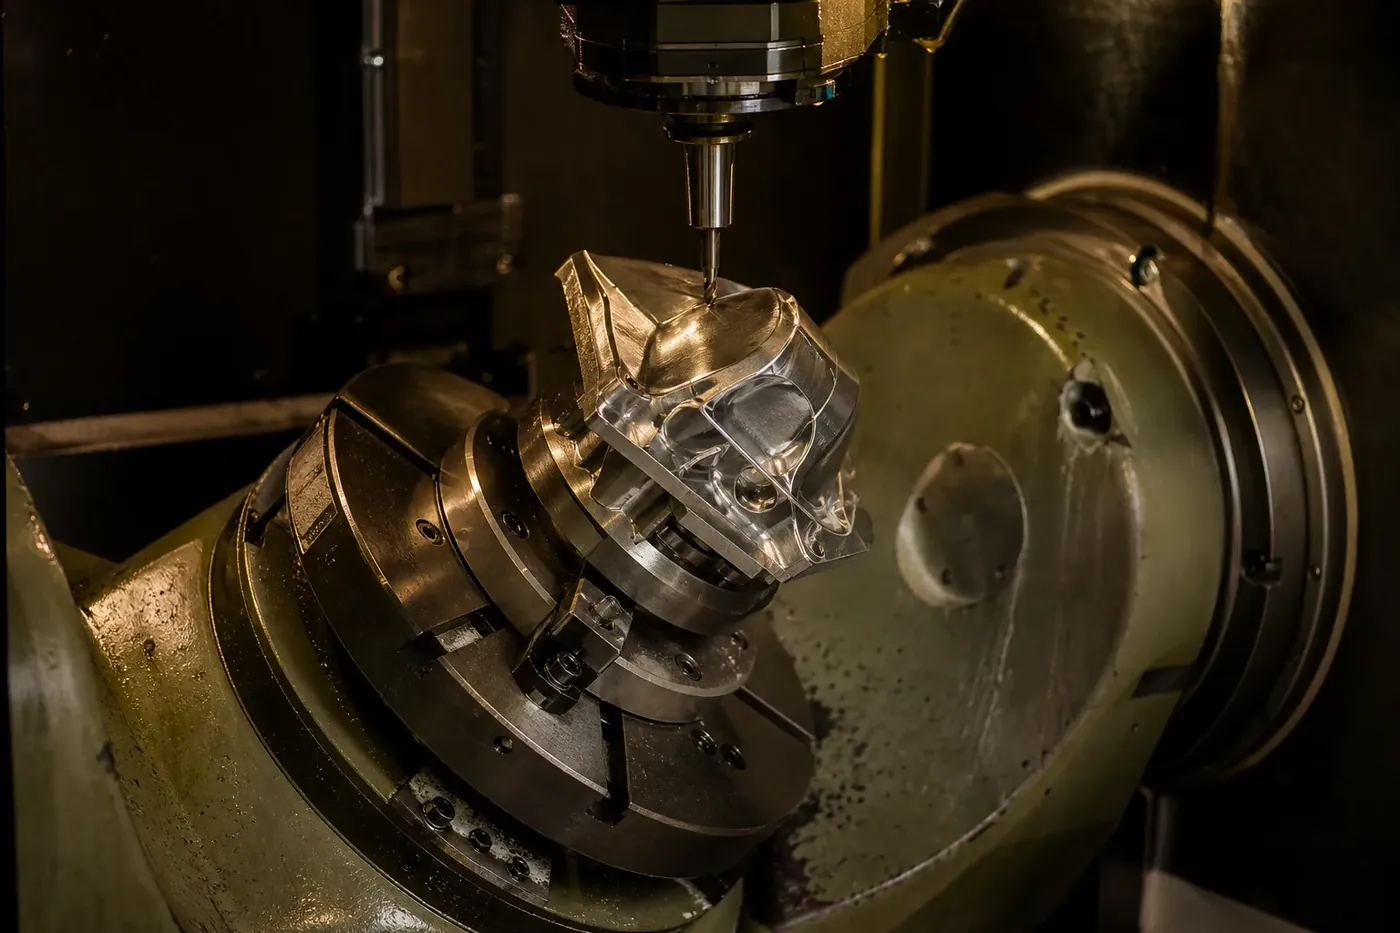
Procédé · la pièce s’incline et pivote
Usinage 5 axes : tout atteindre en une prise
Cinq axes, cela veut dire que la pièce peut s’incliner et pivoter pendant que l’outil travaille. L’intérêt n’est pas la complexité pour elle-même : c’est de supprimer des reprises, c’est-à-dire des démontages, des rebridages et des écarts de reprise en reprise.
Usinage cinq axes, France entière. Un atelier d’usinage reprend votre demande par écrit.
Le principe
Trois déplacements, deux rotations
Une machine trois axes déplace l’outil en longueur, en largeur et en profondeur : elle usine ce qu’elle atteint depuis le dessus. Une machine cinq axes ajoute deux rotations, portées par la table ou par la tête. La pièce peut donc se présenter sous l’outil suivant presque n’importe quelle orientation.
Deux usages en découlent, très différents l’un de l’autre.
Le positionnement
La pièce s’incline, puis se bloque, et l’usinage se fait normalement. On atteint une face oblique ou un perçage incliné sans démonter la pièce. C’est l’usage le plus fréquent, et le plus simple à chiffrer.
Le continu
Les cinq axes bougent pendant la coupe pour suivre une surface courbe. C’est ce qu’exigent les formes gauches : aubes, moules, pièces profilées. La programmation est plus longue.
Beaucoup de demandes relèvent du premier cas sans le savoir : ce n’est pas la courbure qui appelle les cinq axes, c’est le nombre d’orientations.
Le vrai gain
Ce qu’une reprise coûte, et ce qu’elle risque
Une reprise, c’est desserrer la pièce, la retourner, la rebrider, reprendre une référence, et relancer. Le temps de coupe ne change pas ; tout le reste s’ajoute.
- Du temps de manipulation à chaque changement de position, qui se répète sur chaque pièce de la série.
- Un montage de plus : parfois un support dédié, à fabriquer avant de fabriquer la pièce.
- Un écart possible entre deux prises : une cote mesurée depuis la face A et une cote mesurée depuis la face B ne se rejoignent jamais parfaitement.
- Une déformation : desserrer une pièce ébauchée peut la faire bouger, surtout sur des parois fines.
Quand une pièce demande trois reprises ou plus, la question n’est plus le coût horaire de la machine : c’est le cumul de tout ce qui précède. Le dossier quel procédé selon la géométrie donne les repères de bascule.
Votre pièce a des formes sur des faces obliques ?
Quand ça se justifie
Quatre situations où les cinq axes changent la donne
Ce qu’il faut fournir
Un fichier 3D devient vraiment utile ici
Sur une pièce à faces obliques, un plan 2D seul devient difficile à lire, et surtout difficile à programmer. Un modèle 3D est le meilleur point de départ : il porte la forme exacte, y compris les surfaces qu’aucune vue ne montre bien.
Le plan, ou une note jointe, reste nécessaire pour dire ce qui sera contrôlé : les cotes fonctionnelles, leurs tolérances, et les éventuelles tolérances géométriques de perpendicularité ou de position. Sans indication, ce sont les tolérances générales qui s’appliquent (ISO 2768-1:1989, ISO 2768-2:1989).
- Le modèle 3D de la pièce finie.
- Les faces et cotes fonctionnelles, celles qui reçoivent un assemblage ou un guidage.
- La matière, ou à défaut la fonction de la pièce et son environnement. Voir aluminium, inox ou titane selon le cas.
- La quantité, qui décide de l’amortissement du montage et de la programmation.
« Cinq axes, ça a l’air cher. Est-ce vraiment pour ma pièce ? »
Souvent non, et c’est une réponse honnête. Sur une pièce plate usinée d’un seul côté, les cinq axes n’apportent rien et le fraisage trois axes suffit. Ils deviennent intéressants quand une pièce demanderait trois, quatre ou cinq reprises en trois axes : le temps de manipulation et les écarts entre positions finissent par coûter plus cher que l’heure de machine. Le calcul se fait pièce par pièce, à partir de votre plan.
Après votre demande
Ce qui se passe après votre demande
Votre demande est lue telle quelle
Ce que vous avez écrit est étudié par un usineur, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site, et aucun appel n’est promis.
Les éléments manquants sont nommés
S’il manque une cote, une matière ou une quantité pour chiffrer, la réponse le dit avant de parler de prix.
Les fichiers s’échangent ensuite
Plan, fichier 3D, pièce à reproduire : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page cite les deux parties de la norme de tolérances générales, qui s’appliquent aux cotes et aux tolérances géométriques non précisées sur un plan.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- ISO 2768-2:1989 : Tolérances générales, partie 2 : tolérances géométriques générales.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Repères techniques
Les faces obliques d’une pièce cinq axes se cotent par des tolérances d’inclinaison et de position, et leur état de surface se demande par un Ra.
- Tolérances géométriques : Les 14 symboles du plan : zone de tolérance, contrôle et erreurs de cotation.
- Rugosité Ra : Ra, classes N et symbole d’état de surface, avec ISO 21920.
- Vitesse de coupe : Vitesse de rotation, avance et débit de copeaux en fraisage, tournage et perçage.
Questions fréquentes
Les questions : réponses courtes
Cinq axes est-il plus précis que trois axes ?
Pas en soi. La précision d’une cote dépend de la machine, de l’outil et de la matière. En revanche, usiner plusieurs faces en une seule prise supprime les écarts de reprise à reprise : sur des cotes qui relient deux faces différentes, le résultat est plus cohérent, et c’est souvent ce qu’on cherche.
Quelle différence entre 3+2 axes et cinq axes continus ?
En 3+2, la pièce s’incline puis se bloque, et l’usinage se fait comme en trois axes dans cette position. En continu, les cinq axes bougent pendant la coupe pour suivre une surface. Le premier cas couvre la majorité des besoins industriels courants, le second concerne les formes gauches.
Faut-il payer plus cher pour une pièce simple sur une machine cinq axes ?
Une pièce simple n’a aucune raison d’aller sur une machine cinq axes : elle se fait en trois axes. Le choix de la machine appartient à l’atelier, en fonction de ce que la pièce demande. Décrire la pièce, et non la machine souhaitée, est ce qui donne le chiffrage le plus juste.
Mon fichier 3D suffit-il pour ce type de pièce ?
Il est indispensable, mais il ne dit pas ce qui sera contrôlé. Les cotes fonctionnelles et leurs tolérances vivent sur un plan ou dans une note jointe. Sans elles, ce sont les tolérances générales qui s’appliquent, ce qui n’est pas toujours ce que vous voulez sur une pièce d’ajustement.
Les cinq axes conviennent-ils aux petites séries ?
C’est même souvent là qu’ils se justifient le mieux : le temps de manipulation économisé se répète sur chaque pièce, alors que la programmation se paie une fois. Voir la petite série.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.