Procédé · enlèvement de matière en rotation
Tournage CNC : les pièces qui tournent autour d’un axe
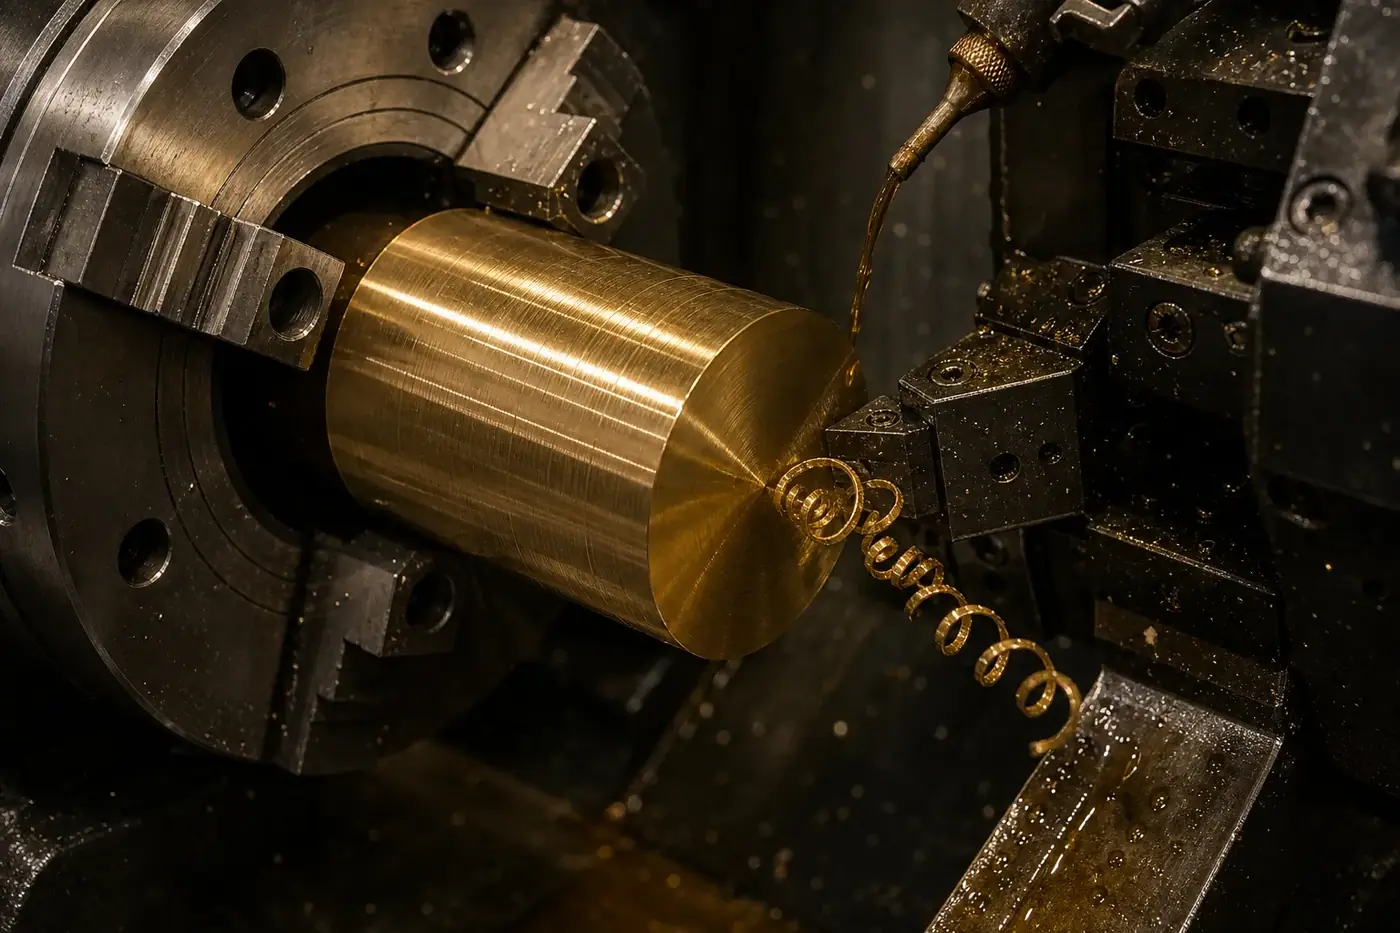
Au tournage, c’est la pièce qui tourne et l’outil qui avance. Ce simple fait décide de tout : le procédé produit des formes de révolution, vite et avec un bon état de surface, et il devient inadapté dès que la pièce cesse d’être symétrique autour d’un axe.
Tournage CNC, France entière. Un atelier d’usinage reprend votre demande par écrit.
Le principe
La pièce tourne, l’outil avance
Une barre est serrée dans un mandrin ou une pince, mise en rotation, et un outil fixe entre dans la matière pour la mettre au diamètre voulu. La surface obtenue est naturellement cylindrique et régulière : c’est la raison pour laquelle les portées de roulement, les axes et les bagues se font au tour plutôt qu’ailleurs.
La commande numérique pilote le déplacement de l’outil le long de deux axes au minimum : le long de la pièce, et vers son centre. Cela suffit à produire des cylindres, des cônes, des congés, des gorges et des filetages.
- Arbres et axes : des pièces longues, dont le diamètre varie par paliers.
- Bagues, entretoises, douilles : des pièces courtes percées au centre.
- Moyeux et poulies : une partie tournée, souvent reprise ensuite en fraisage pour les trous de fixation.
- Embouts et raccords : filetés, rainurés pour un joint, chanfreinés.
Ce que le tour sait faire
Les opérations que votre plan peut demander
La plupart des pièces tournées passent ensuite par une reprise pour les perçages qui ne sont pas dans l’axe, les méplats et les taraudages. Le dossier dessiner une pièce usinable montre comment un perçage bien placé évite une reprise entière.
Le dressage
Rendre la face d’extrémité plane et perpendiculaire à l’axe. C’est souvent la première opération et la référence de toutes les cotes de longueur.
Le chariotage
Mettre le diamètre extérieur à la cote, sur toute la longueur ou par paliers.
L’alésage
Usiner un diamètre intérieur, plus précis qu’un simple perçage, quand la pièce reçoit un axe ou un roulement.
Le filetage et les gorges
Un filet, une gorge de circlip, une portée de joint torique : des formes que l’outil obtient en suivant le profil demandé.
Votre pièce a un diamètre et une longueur ?
Les limites
Quand le tournage n’est pas la bonne réponse
Un procédé se choisit aussi par ce qu’il ne fait pas. Le dire tôt évite un devis inadapté.
- La pièce n’est pas de révolution : une platine, un support, un corps prismatique se font au fraisage CNC, pas au tour.
- La pièce est très longue et fine : elle fléchit sous l’effort de coupe et vibre. Cela se contourne avec un support supplémentaire, mais la géométrie doit le permettre.
- La forme sort de l’axe : une surface gauche ou une face inclinée relève d’un centre cinq axes, ou d’une reprise.
- Les pièces sont petites et nombreuses : à partir d’un certain volume, le décolletage est le bon procédé, car la barre défile en continu.
Ce qu’il faut fournir
Une pièce tournée se décrit en quatre nombres
Pour la matière, une désignation normalisée suffit : un code EN AW pour un aluminium (EN 573-3), une nuance de la série EN 10088 pour un inox. Sinon, la fonction de la pièce et son environnement orientent le choix. Voir aussi usiner une pièce métallique.
Le diamètre maximal
Il détermine la barre de départ, donc une part du prix de la matière.
La longueur totale
Elle décide du mode de maintien de la pièce, et si un support supplémentaire est nécessaire.
Les cotes qui reçoivent quelque chose
Une portée de roulement, un logement de joint, un filetage : ce sont les seules qui méritent une tolérance resserrée. Le reste relève de la tolérance générale (ISO 2768-1:1989).
La quantité
Elle décide du mode de préparation, et peut faire basculer la pièce vers le décolletage.
« Je ne sais pas si ma pièce relève du tournage ou du fraisage. »
Ce n’est pas à vous de trancher, et la question se règle en une image : posez la pièce sur un axe et faites-la tourner mentalement. Si sa forme reste la même pendant la rotation, c’est du tournage. Si elle a des faces planes, des poches ou des perçages hors axe, elle passera aussi par le fraisage. Décrire la fonction de la pièce suffit à orienter la gamme.
Après votre demande
Ce qui se passe après votre demande
Votre demande est lue telle quelle
Ce que vous avez écrit est étudié par un usineur, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site, et aucun appel n’est promis.
Les éléments manquants sont nommés
S’il manque une cote, une matière ou une quantité pour chiffrer, la réponse le dit avant de parler de prix.
Les fichiers s’échangent ensuite
Plan, fichier 3D, pièce à reproduire : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page cite des normes de dessin et de désignation des matières, pour décrire une pièce sans ambiguïté. Elles ne valent pas engagement sur un résultat de fabrication.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- EN 573-3 : Désignation des aluminiums corroyés, préfixe EN AW.
- EN 10088 : Aciers inoxydables : désignations, numéros d’acier et compositions.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Repères techniques
Une pièce tournée porte des filetages, des tolérances de circularité et de battement, et une vitesse de coupe qui fixe le Ra obtenu.
- Filetages métriques : Pas, foret de taraudage et dimensions de M1 à M64, calculés par les formules ISO.
- Tolérances géométriques : Les 14 symboles du plan : zone de tolérance, contrôle et erreurs de cotation.
- Vitesse de coupe : Vitesse de rotation, avance et débit de copeaux en fraisage, tournage et perçage.
- Rugosité Ra : Ra, classes N et symbole d’état de surface, avec ISO 21920.
Questions fréquentes
Les questions : réponses courtes
Quelle différence entre tournage et décolletage ?
Le geste est le même, l’organisation ne l’est pas. En tournage, les pièces sont chargées une par une. En décolletage, la barre défile en continu dans la machine et les pièces se détachent les unes après les autres. Le décolletage devient intéressant sur de petites pièces produites en quantité.
Peut-on tourner une pièce qui a aussi des perçages latéraux ?
Oui, mais elle ne sort pas du tour finie : il faut une reprise, sur un centre de fraisage ou sur un tour équipé d’outils tournants. Signalez ces perçages dès la demande, car ils changent la gamme et donc le chiffrage.
Quelle précision attendre d’une pièce tournée ?
Cela dépend de la matière, de la longueur de la pièce et du nombre de passes. La question utile n’est pas « quelle est la précision maximale » mais « quelles cotes doivent être précises ». Celles qui ne portent aucune fonction relèvent de la tolérance générale (ISO 2768-1:1989), et les resserrer coûte sans rien apporter.
Le tournage laisse-t-il des traces sur la surface ?
Une surface tournée porte des stries régulières, d’autant plus fines que l’avance est faible. Si l’aspect ou la fonction l’exigent, une passe de finition ou une opération complémentaire s’ajoute. L’état de surface se demande alors avec un paramètre et sa norme (ISO 21920-2:2021), pas avec un adjectif.
Faut-il fournir un plan pour une pièce tournée simple ?
Un croquis coté suffit souvent pour une pièce simple, à condition qu’il porte le diamètre, la longueur et ce qui doit être précis. Pour une pièce qui s’assemble avec une autre, un plan évite les malentendus sur les cotes d’ajustement.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.