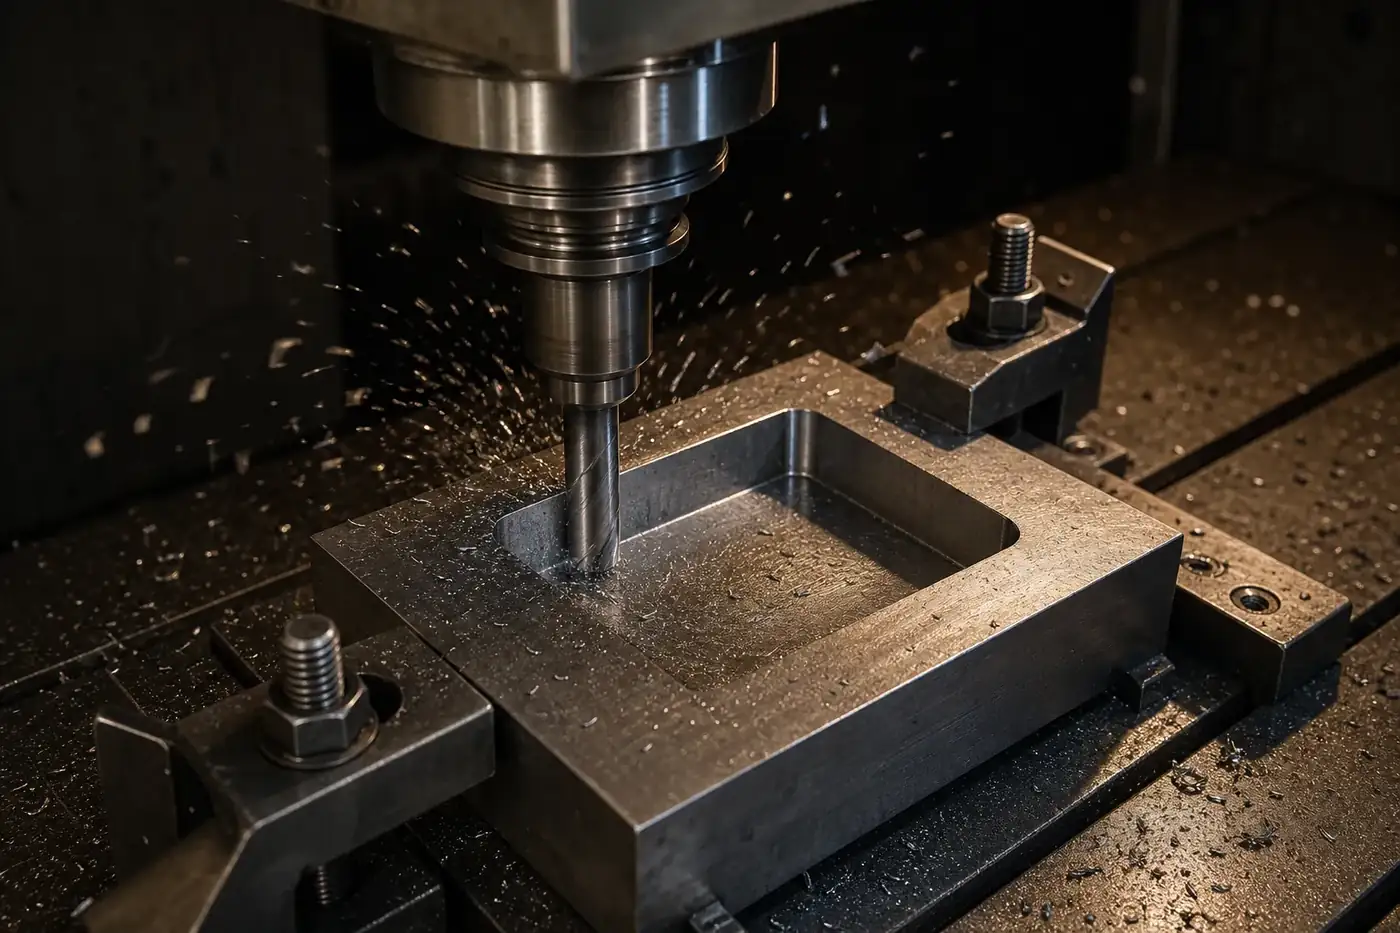
Procédé · l’outil tourne, la pièce est bridée
Fraisage CNC : sortir une pièce d’un bloc
Au fraisage, la pièce est immobile et c’est l’outil qui tourne. Cela ouvre les formes que le tournage ne sait pas faire : des faces planes, des poches, des perçages répartis sur plusieurs côtés. La contrepartie tient en un mot, souvent décisif pour le prix : les reprises.
Fraisage CNC, France entière. Un atelier d’usinage reprend votre demande par écrit.
Le principe
L’outil tourne, la pièce est bridée
Un bloc de matière est fixé sur la table de la machine, et une fraise en rotation entre dedans pour enlever ce qui est en trop. Le pilotage numérique déplace l’outil sur trois axes au minimum : longueur, largeur, profondeur.
Ce qui est visible sur la pièce finie, ce sont les traces de ce principe : des angles intérieurs jamais parfaitement vifs, parce qu’une fraise est ronde, et des fonds de poche plans, parce que l’outil descend à une profondeur donnée.
- Platines et supports : des pièces plates, percées et taraudées, qui reçoivent d’autres composants.
- Corps et boîtiers : des volumes évidés par des poches, souvent usinés sur plusieurs faces.
- Pièces de liaison : brides, chapes, équerres, qui assemblent deux ensembles.
- Gabarits et montages : les pièces qui servent à fabriquer d’autres pièces.
Trois axes, puis les autres
Le nombre de faces décide du prix, pas la taille
Une machine trois axes usine ce qu’elle voit depuis le dessus. Dès qu’une forme se trouve sur un autre côté, il faut desserrer la pièce, la retourner, la rebrider et reprendre une référence : c’est une reprise. Chaque reprise ajoute du temps, et une occasion d’écart entre les deux positions.
Une seule face
La pièce entre et sort une fois. C’est le cas le moins cher, à géométrie égale.
Deux faces
Un retournement, une reprise de référence. Très courant, parfaitement maîtrisé.
Plusieurs faces
Le temps de manipulation finit par dépasser le temps de coupe : c’est là que se décide la gamme.
Des faces obliques
Une face qui n’est ni dessus ni sur un côté appelle un montage incliné, ou un centre cinq axes qui atteint tout sans redémonter.
C’est pour cette raison qu’une pièce plus grosse n’est pas forcément plus chère qu’une petite : ce qui compte, c’est le nombre d’étapes, pas le volume.
Votre pièce a des formes sur plusieurs côtés ?
La conception
Trois choix de dessin qui changent la fabrication
Le fraisage est le procédé où la conception pèse le plus sur le coût, et les trois points suivants reviennent dans presque toutes les pièces.
- Les angles intérieurs. Une fraise est cylindrique : elle laisse toujours un congé dans un angle intérieur. Dessiner un angle vif intérieur oblige à un autre procédé. Prévoir un rayon, et le plus grand que la fonction autorise, simplifie la fabrication.
- La profondeur des poches. Plus une poche est profonde par rapport à sa largeur, plus l’outil doit être long et fin, donc fragile et lent. Une poche large et peu profonde s’usine beaucoup plus vite qu’une poche étroite et profonde.
- Les épaisseurs de paroi. Une paroi fine vibre sous l’outil et se déforme : la cote obtenue n’est plus celle du plan. Quand la fonction le permet, une paroi un peu plus épaisse coûte moins cher qu’une paroi limite.
Le dossier concevoir une pièce facile à usiner déroule ces points avec les diamètres de perçage avant taraudage, et le choix du procédé selon la forme compare les cas limites avec le tournage CNC.
Sur le plan
Ce qui se tolérance, et ce qui ne se tolérance pas
Une pièce fraisée porte deux familles d’indications. Les dimensions disent les distances et les diamètres ; les tolérances géométriques disent la planéité d’une face, la perpendicularité de deux faces, ou le battement d’un alésage. Les deux ont leur tolérance générale, désignée ensemble sur le plan, par exemple ISO 2768-mK (ISO 2768-1:1989, ISO 2768-2:1989).
Un point rassurant, et peu connu : sauf indication contraire, une pièce qui dépasse la tolérance géométrique générale ne doit pas être rebutée automatiquement, tant que son aptitude à la fonction n’est pas altérée (ISO 2768-2:1989). Cette souplesse ne vaut pas pour une cote que vous avez vous-même tolérancée.
« Je mets des tolérances serrées partout, comme ça je suis tranquille. »
C’est l’erreur la plus coûteuse d’un plan de pièce fraisée, parce qu’elle multiplie les passes de finition et le contrôle sur des cotes qui ne servent à rien. On ne resserre que les cotes fonctionnelles, celles qui portent un assemblage, un guidage ou une étanchéité. Tout le reste relève de la tolérance générale, désignée d’un seul mot sur le plan (ISO 2768-1:1989). Le détail des classes est sur la page consacrée au devis.
Après votre demande
Ce qui se passe après votre demande
Votre demande est lue telle quelle
Ce que vous avez écrit est étudié par un usineur, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site, et aucun appel n’est promis.
Les éléments manquants sont nommés
S’il manque une cote, une matière ou une quantité pour chiffrer, la réponse le dit avant de parler de prix.
Les fichiers s’échangent ensuite
Plan, fichier 3D, pièce à reproduire : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page cite les deux parties de la norme de tolérances générales. Elles décrivent ce qu’un plan admet quand rien n’est précisé ; elles ne valent pas engagement sur une pièce fabriquée.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- ISO 2768-2:1989 : Tolérances générales, partie 2 : tolérances géométriques générales.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Repères techniques
Un plan de pièce fraisée repose sur quelques repères chiffrés : le taraudage, la cote tolérancée, la vitesse de la fraise et l’état de surface.
- Filetages métriques : Pas, foret de taraudage et dimensions de M1 à M64, calculés par les formules ISO.
- Tolérances géométriques : Les 14 symboles du plan : zone de tolérance, contrôle et erreurs de cotation.
- Vitesse de coupe : Vitesse de rotation, avance et débit de copeaux en fraisage, tournage et perçage.
- Rugosité Ra : Ra, classes N et symbole d’état de surface, avec ISO 21920.
Questions fréquentes
Les questions : réponses courtes
Quelle différence entre fraisage trois axes et cinq axes ?
En trois axes, l’outil attaque toujours dans la même direction : pour usiner un autre côté, on démonte et on rebride. En cinq axes, la pièce peut s’incliner et pivoter, donc l’outil atteint des faces obliques sans reprise. Sur une pièce à faces multiples, cela supprime des étapes ; sur une pièce simple, cela n’apporte rien.
Pourquoi mes angles intérieurs ne peuvent-ils pas être vifs ?
Parce que l’outil qui les creuse est rond. Un angle intérieur porte toujours un congé, dont le rayon vaut au moins celui de la fraise. Si un angle vif est indispensable à la fonction, il faut le prévoir autrement, par exemple par une gorge de dégagement, et le dire sur le plan.
Le fraisage convient-il aux pièces en plastique ?
Oui, et c’est même très courant pour les plastiques techniques : POM, PEEK, PTFE se fraisent bien. La difficulté n’est pas la dureté mais la chaleur, qui déforme la pièce si elle n’est pas évacuée, et la tenue de la cote après usinage.
Combien de faces peut-on usiner en une seule fois ?
Une machine trois axes usine ce qu’elle atteint depuis le dessus, donc une face et les formes qui en dépendent. Le nombre de reprises nécessaires se déduit du plan, et c’est l’un des premiers points qu’un atelier regarde pour chiffrer.
Faut-il fournir un fichier 3D ou un plan ?
Les deux servent à des choses différentes. Le fichier 3D donne la forme exacte et permet de programmer. Le plan, ou une note jointe, dit quelles cotes comptent et comment la pièce sera jugée conforme. Avec le seul 3D, ce sont les tolérances générales qui s’appliquent (ISO 2768-1:1989).
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.