Dossier · alternative
Usinage ou impression 3D métal
La question se pose de plus en plus tôt dans les projets, et elle mérite mieux qu’une réponse de principe. Les deux procédés ne s’opposent pas : ils partent de logiques inverses, et c’est la pièce, pas la mode, qui désigne le bon chemin.
Publié le 12 septembre 2026 · mis à jour le 12 septembre 2026 · lecture 7 min
Deux logiques inverses
Enlever, ou ajouter
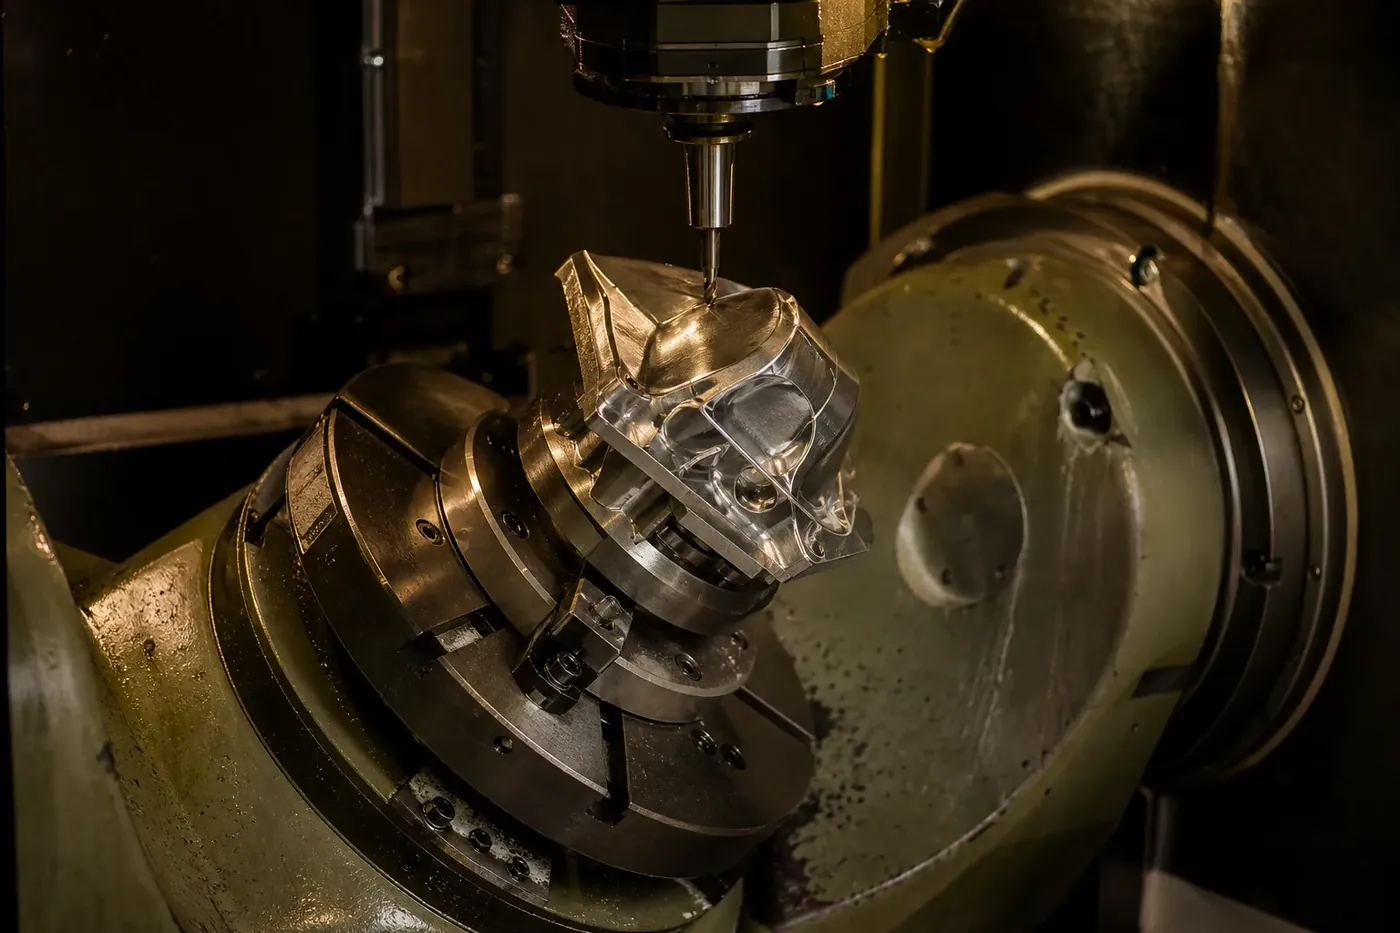
L’usinage part d’un bloc plus grand que la pièce et retire ce qui est en trop. La fabrication additive part de rien et dépose la matière couche après couche jusqu’à obtenir la forme.
Tout découle de là. En usinage, la matière est homogène depuis le départ, parce qu’elle vient d’une barre ou d’un bloc normalisé : la pièce hérite des propriétés du brut. En additif, la matière est constituée pendant la fabrication, et ses propriétés dépendent du procédé, des paramètres et de la direction de construction.
- L’usinage est limité par l’accès de l’outil : ce qu’un outil ne peut pas atteindre ne peut pas être usiné.
- L’additif est limité par la construction : ce qui ne tient pas pendant la fabrication doit être soutenu, et ces supports se retirent ensuite.
- L’usinage produit des surfaces fines directement, par la coupe.
- L’additif produit des surfaces qui portent la trace des couches, et qui demandent souvent une finition.
Ce qui penche vers l’usinage
Quatre situations où la question ne se pose pas vraiment
La tenue mécanique dans la masse
Une pièce tirée d’une barre ou d’un bloc hérite des propriétés d’une matière normalisée, identifiable par sa désignation (EN 573-3, EN 10088).
Les cotes serrées
Les portées, alésages et ajustements se font par enlèvement de matière, avec des tolérances maîtrisées et une norme pour ce qui n’est pas précisé (ISO 2768-1:1989).
Les états de surface
Ils s’obtiennent directement par la coupe, et se spécifient par un paramètre et sa norme (ISO 21920-2:2021).
La quantité
Dès que les pièces se comptent par dizaines, le temps par pièce de l’usinage devient difficile à concurrencer. Voir l’usinage de petites séries.
Ce qui penche vers l’additif
Trois cas où l’usinage montre ses limites
Dans ces trois cas, l’usinage n’est pas « moins bon » : il est physiquement inadapté, et proposer autre chose serait vendre une solution qui ne fonctionne pas.
- Les formes internes inaccessibles. Un canal courbe à l’intérieur d’un volume plein n’est pas usinable : aucun outil n’y accède. C’est le cas d’école, et il est indiscutable.
- Les géométries très complexes en très petite quantité. Quand la pièce demanderait de nombreuses reprises et un montage dédié pour un ou deux exemplaires, le calcul peut s’inverser.
- L’allègement par structure interne. Obtenir une pièce creuse à l’intérieur, avec une structure de remplissage, ne se fait pas par enlèvement de matière.
Votre pièce a des formes internes inaccessibles ?
La voie mixte
Les deux, dans cet ordre
La comparaison la plus utile n’est pas toujours un choix exclusif. Beaucoup de pièces fabriquées en additif sont reprises en usinage sur les zones qui exigent de la précision : portées de roulement, plans d’appui, filetages, surfaces d’étanchéité.
C’est même la combinaison la plus courante en production réelle. La pièce est construite par ajout de matière pour sa forme générale, puis les quelques surfaces fonctionnelles sont usinées. Cela suppose de prévoir une surépaisseur à ces endroits dès la conception, ce qui est exactement le genre de décision qui se prend avant, pas après.
Comment trancher
Cinq questions, dans cet ordre
Si les réponses pointent vers l’additif, une réponse honnête est de le dire, même quand ce n’est pas la prestation qu’on sert. Voir faire usiner une pièce pour le périmètre exact de ce que l’usinage couvre, et la demande de devis pour ce qu’il faut fournir dans les deux cas.
La forme est-elle accessible à un outil ?
Si non, la question est réglée : c’est l’additif, ou une pièce en plusieurs morceaux assemblés.
Y a-t-il des cotes fonctionnelles serrées ?
Si oui, elles seront usinées de toute façon, seule ou en reprise.
La matière doit-elle être normalisée et traçable ?
Certaines exigences imposent une matière identifiée par sa désignation, ce qui oriente fortement.
Combien de pièces ?
Une ou deux laissent la comparaison ouverte ; quelques dizaines la ferment généralement.
Qu’exige la surface ?
Un aspect ou un état de surface spécifié demande une opération de finition, quel que soit le procédé de départ.
Une précaution
Ce que ce dossier ne dit pas
Vous ne trouverez ici ni écart de prix, ni tolérance atteignable en fabrication additive, ni seuil de quantité au-delà duquel l’usinage l’emporte. Ces valeurs existent, mais elles dépendent du procédé additif retenu, de la machine, de la matière et de la pièce, et aucune source librement vérifiable ne permet de les avancer sans risquer d’induire en erreur.
Ce qui se compare honnêtement, ce sont les mécanismes : l’accès de l’outil, l’origine de la matière, la façon dont les surfaces sont obtenues, et l’effet de la quantité. C’est déjà suffisant pour orienter une décision, et cela se vérifie ensuite pièce par pièce avec l’atelier.
Ce sur quoi cette page s’appuie
Ce dossier cite les normes de tolérances, d’état de surface et de désignation des matières, parce que ce sont précisément les points sur lesquels les deux procédés se comparent. Aucune valeur chiffrée n’y est avancée.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- ISO 21920-2:2021 : État de surface par la méthode du profil : termes, définitions et paramètres.
- EN 573-3 : Désignation des aluminiums corroyés, préfixe EN AW.
- EN 10088 : Aciers inoxydables : désignations, numéros d’acier et compositions.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Questions fréquentes
Les questions : réponses courtes
L’impression 3D métal remplace-t-elle l’usinage ?
Non, et l’inverse non plus. Les deux procédés partent de logiques opposées et couvrent des besoins différents. Dans la production réelle, ils se combinent souvent : forme obtenue par ajout de matière, surfaces fonctionnelles reprises par enlèvement.
Une pièce imprimée peut-elle être usinée ensuite ?
Oui, et c’est très courant. Les portées, plans d’appui et filetages se reprennent en usinage. Il faut prévoir une surépaisseur à ces endroits dès la conception, sans quoi la reprise devient impossible.
Quel procédé est le moins cher ?
Cela dépend entièrement de la pièce et de la quantité, et aucune réponse générale n’est honnête. Sur une pièce simple en quelques dizaines d’exemplaires, l’usinage est difficile à concurrencer. Sur une pièce à géométrie interne complexe en un exemplaire, la comparaison s’inverse.
La matière est-elle la même dans les deux cas ?
Non. En usinage, la pièce hérite des propriétés d’un brut normalisé, identifiable par sa désignation. En additif, la matière est constituée pendant la fabrication et ses propriétés dépendent des paramètres et de la direction de construction. C’est une différence de fond, pas un détail.
Comment savoir si ma pièce est usinable ?
La question se ramène à l’accès de l’outil : tout ce qu’un outil peut atteindre peut être usiné. Des formes internes fermées, des canaux courbes ou des structures creuses ne le sont pas. Décrivez la pièce, cette lecture se fait rapidement.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.