Dossier · procédés
Tournage ou fraisage : c’est la forme qui décide
La question revient à chaque première demande : faut-il commander du tournage ou du fraisage ? Elle n’a pas à être tranchée par le donneur d’ordres. Une pièce désigne son procédé par sa géométrie, et savoir lire ce signal évite de décrire sa pièce dans le mauvais vocabulaire.
Publié le 12 septembre 2026 · mis à jour le 12 septembre 2026 · lecture 6 min
Le test en une image
Faites tourner la pièce dans votre tête
Posez mentalement votre pièce sur un axe, et faites-la tourner. Si sa silhouette ne change pas pendant la rotation, elle est de révolution : c’est du tournage. Si elle a des faces planes, des poches, des perçages qui ne sont pas dans l’axe, elle relève du fraisage.
Ce test grossier suffit dans la grande majorité des cas, et il a un mérite : il porte sur la forme, que vous connaissez, et non sur la machine, que vous n’avez pas à choisir.
Tournage
La pièce tourne, l’outil avance
Au tour, la matière est mise en rotation et l’outil entre dedans. La surface obtenue est cylindrique par construction : c’est ce qui rend le procédé si efficace sur les pièces de révolution, et si inadapté au reste.
- Ce qu’il produit naturellement : arbres, axes, bagues, entretoises, moyeux, embouts filetés, portées de roulement.
- Ce qu’il fait bien : les états de surface réguliers sur des cylindres, les filetages, les gorges de joint.
- Ce qu’il ne sait pas faire seul : un perçage hors axe, un méplat, une poche. Ces formes demandent une reprise.
- Sa limite physique : une pièce longue et fine fléchit sous l’effort de coupe et se met à vibrer.
Fraisage
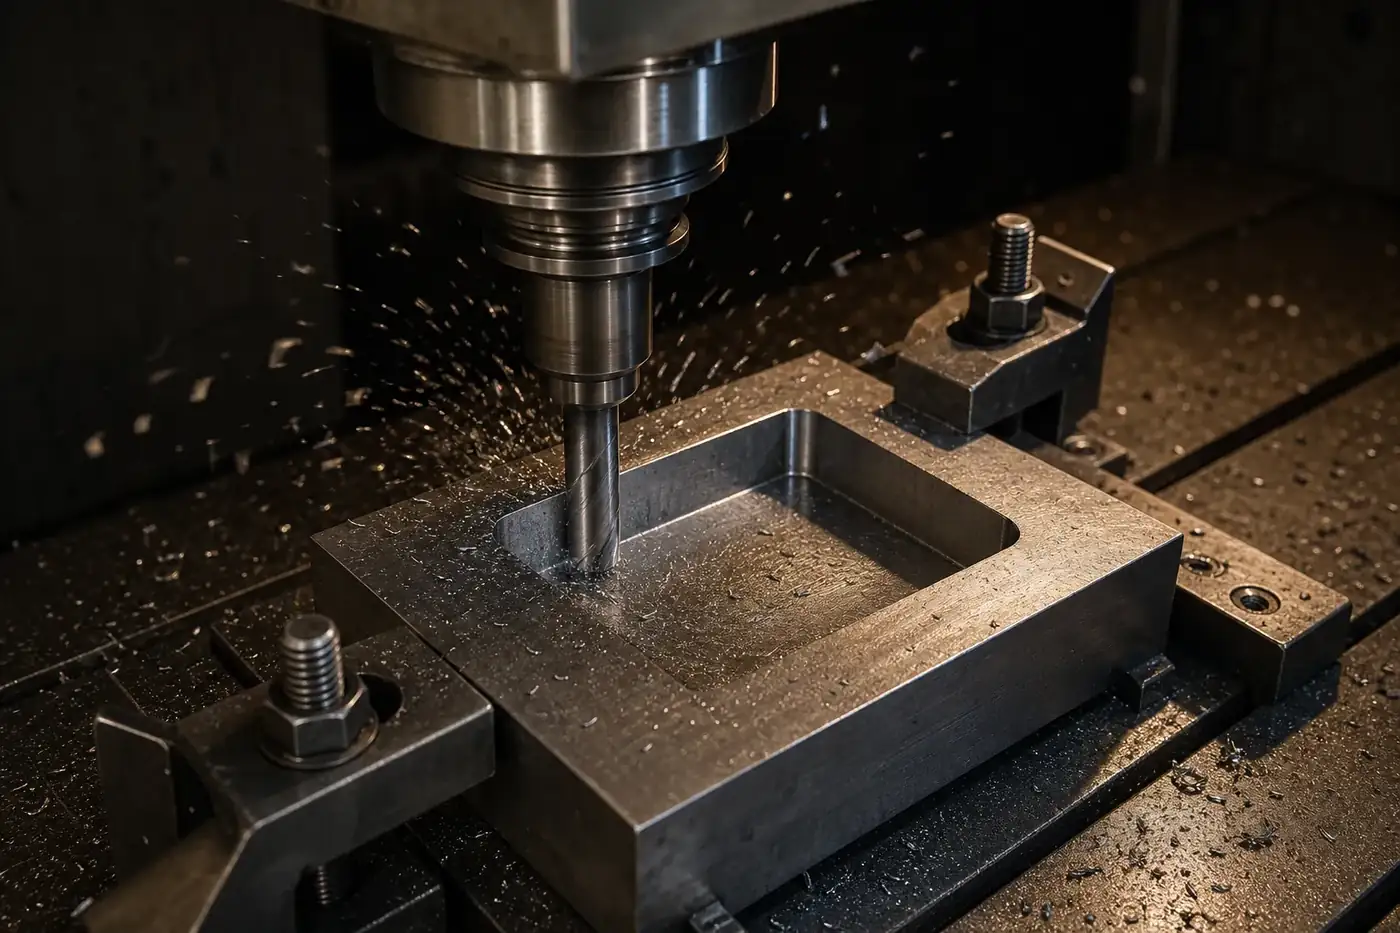
L’outil tourne, la pièce est bridée
En fraisage, c’est l’inverse : la pièce est fixée, et c’est la fraise qui tourne et se déplace. Cela ouvre toutes les formes que le tour ne sait pas produire, au prix d’une contrainte qui structure tout le chiffrage : le nombre de faces à usiner.
- Ce qu’il produit : platines, supports, corps prismatiques, boîtiers évidés, brides, chapes.
- Sa signature visible : les angles intérieurs portent toujours un congé, parce que l’outil est rond.
- Son coût caché : chaque face supplémentaire à usiner demande de démonter, retourner, rebrider et reprendre une référence. C’est une reprise.
- Ce qui le limite : une face oblique demande un montage incliné, ou une machine capable d’incliner la pièce.
Votre pièce a des formes sur plusieurs côtés ?
Cinq axes
Ce n’est pas une question de complexité, mais de reprises
Les cinq axes sont souvent présentés comme le haut de gamme du procédé. C’est une lecture trompeuse : leur intérêt n’est pas de faire plus compliqué, mais de faire en une prise ce qui en demanderait quatre.
Le calcul est économique, pas esthétique. Quand une pièce exige trois reprises ou plus, le temps de manipulation et le risque d’écart entre deux positions finissent par dépasser le coût horaire de la machine. En dessous, les trois axes restent le bon choix, et proposer autre chose serait vendre de la machine plutôt que de la pièce.
Un cas particulier justifie les cinq axes indépendamment du nombre de reprises : les surfaces gauches continues, que l’on ne peut pas obtenir en facettes sans dégrader la forme.
Le cas le plus fréquent
La plupart des pièces combinent les deux
Une pièce n’appartient pas à un procédé, elle suit une gamme. Un moyeu est tourné, puis repris en fraisage pour ses perçages de fixation. Un corps est fraisé, puis repris au tour pour un alésage précis. C’est la règle plutôt que l’exception.
Ce que cela change pour vous
Rien dans votre description : vous décrivez la pièce, pas les étapes. C’est l’atelier qui compose la gamme.
Ce que cela change au prix
Chaque changement de machine ou de montage ajoute du temps. Une pièce dessinée pour limiter les reprises coûte moins cher.
Ce qu’il faut signaler
Les formes qui ne sont pas dans l’axe principal : perçages latéraux, méplats, rainures. Elles annoncent une reprise.
Ce qui décide aussi
La quantité. À partir d’un certain nombre, une petite pièce tournée bascule vers le décolletage, où la barre défile en continu.
Ce qui compte plus que le procédé
Les tolérances valent pour tous les procédés
Quel que soit le procédé retenu, la même règle s’applique au plan : on ne resserre que les cotes fonctionnelles, et le reste relève de la tolérance générale, désignée d’un mot (ISO 2768-1:1989, ISO 2768-2:1989). Les valeurs par plage de dimension sont détaillées sur la page de demande de devis.
Autrement dit, se tromper de procédé dans sa demande n’a aucune conséquence : l’atelier rectifie. Serrer toutes les cotes par précaution, en revanche, coûte cher dans tous les cas.
Ce sur quoi cette page s’appuie
Ce dossier cite les deux parties de la norme de tolérances générales, qui s’appliquent quel que soit le procédé retenu.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- ISO 2768-2:1989 : Tolérances générales, partie 2 : tolérances géométriques générales.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Questions fréquentes
Les questions : réponses courtes
Dois-je indiquer le procédé dans ma demande ?
Ce n’est pas nécessaire, et c’est parfois contre-productif : en imposant un procédé, on écarte une gamme peut-être plus économique. Décrire la fonction et la forme de la pièce laisse l’atelier composer la meilleure suite d’opérations.
Une pièce peut-elle être entièrement tournée ?
Oui, si toutes ses formes sont de révolution, y compris ses filetages et ses gorges. Dès qu’un perçage sort de l’axe ou qu’un méplat apparaît, une reprise devient nécessaire, sauf sur des machines équipées d’outils tournants.
Le fraisage cinq axes est-il plus précis ?
Pas intrinsèquement. Ce qu’il apporte, c’est l’usinage de plusieurs faces sans redémonter la pièce, donc sans écart de reprise à reprise. Sur des cotes qui relient deux faces, le résultat est plus cohérent.
Comment savoir si ma pièce demande beaucoup de reprises ?
Comptez les directions depuis lesquelles un outil doit attaquer la pièce. Une pièce usinée seulement par le dessus n’en demande qu’une ; une pièce avec des formes sur quatre côtés en demande quatre, sauf à incliner la pièce.
Le procédé change-t-il selon la matière ?
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.