Procédé · la barre défile en continu
Décolletage : la petite pièce tournée, en nombre
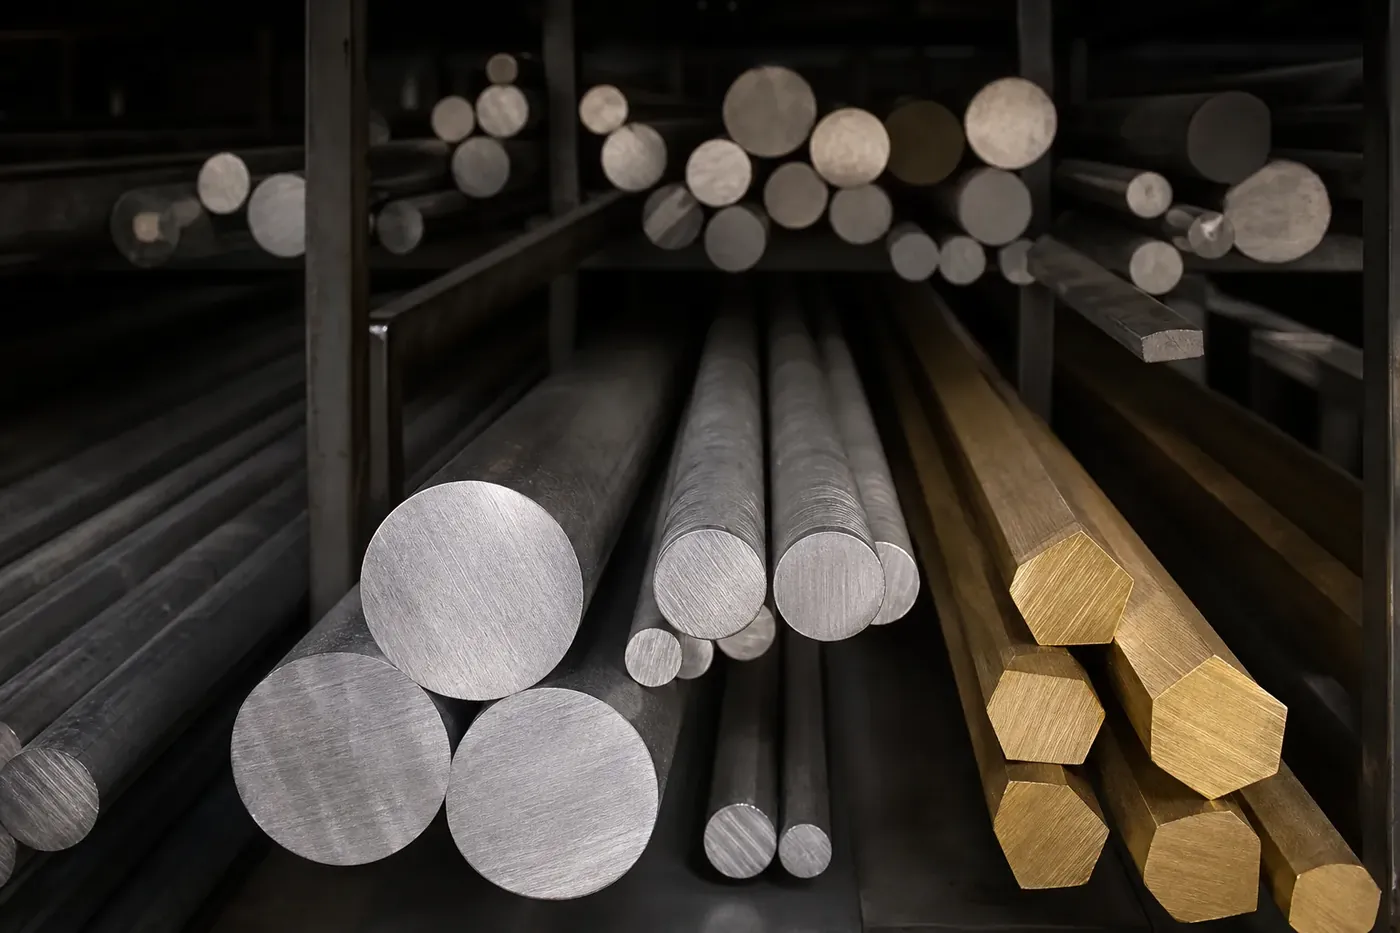
Le décolletage est du tournage organisé pour la quantité : au lieu de charger les pièces une par une, la machine avale une barre qui défile en continu et détache les pièces les unes après les autres. Le geste de coupe est le même, l’économie ne l’est pas du tout.
Décolletage, France entière. Un atelier d’usinage reprend votre demande par écrit.
La différence
Même coupe, autre organisation
En tournage classique, une pièce est chargée, usinée, déchargée, et la suivante prend sa place. En décolletage, une barre de plusieurs mètres avance automatiquement dans la broche : la machine usine, tronçonne la pièce finie, fait avancer la barre, et recommence. Personne ne recharge la machine d’une pièce à l’autre.
- Le chargement disparaît du temps par pièce : c’est là que se fait l’essentiel de l’écart de coût.
- Les outils sont nombreux et déjà en place, ce qui permet d’enchaîner tournage, perçage, taraudage et parfois fraisage sans sortir la pièce.
- La pièce sort finie de la machine, dans beaucoup de cas.
- Le réglage initial est long : c’est le coût fixe que la quantité doit amortir.
C’est pourquoi la même pièce peut relever du tournage à dix exemplaires et du décolletage à mille, sans qu’aucun plan n’ait changé.
Ce que ça produit
Les pièces qui vivent par milliers
Le décolletage fabrique ce que personne ne remarque et qui est partout : les petites pièces tournées qui composent les machines, les appareils et les véhicules.
Visserie et fixations spéciales
Vis, écrous, entretoises et axes qui n’existent pas au catalogue, parce qu’une cote est particulière.
Composants hydrauliques et pneumatiques
Raccords, embouts, corps de valve, portées de joint.
Pièces de mécanisme
Axes, goupilles, bagues, pions de centrage, colonnettes.
Contacts et connectique
De petites pièces tournées en laiton ou en cuivre, souvent traitées ensuite.
Votre pièce ressemble à l’une de ces familles ?
Les contraintes
Ce qui décide de la faisabilité
Trois données conditionnent tout, et les donner dès le premier message fait gagner un aller-retour.
- Le diamètre de la barre. Une machine de décolletage travaille dans une plage de diamètres donnée. C’est la première question qu’un atelier se pose.
- Le rapport longueur sur diamètre. Une pièce longue et fine fléchit pendant la coupe. Au-delà d’un certain élancement, elle demande un support supplémentaire, ou un autre procédé.
- La matière. Certaines nuances sont dites « de décolletage » parce qu’elles fragmentent bien le copeau : c’est décisif quand la machine tourne sans surveillance permanente. Un laiton ou un acier adapté se comporte très différemment d’un inox qui durcit sous l’outil, ou d’un titane qui garde la chaleur.
La désignation normalisée de la matière évite ici toute ambiguïté : un code EN AW pour un aluminium (EN 573-3), une nuance de la série EN 10088 pour un inox.
Sur le plan
Tolérancer une pièce produite en nombre
Sur une pièce fabriquée par milliers, chaque cote resserrée se paie sur chaque pièce, en temps de coupe comme en contrôle. C’est le procédé où l’écart entre un plan bien pensé et un plan serré partout se voit le plus.
La règle ne change pas : on tolérance individuellement les cotes qui portent une fonction, un montage, une étanchéité, et on laisse le reste à la tolérance générale, désignée d’un mot sur le plan (ISO 2768-1:1989). Les valeurs par plage de dimension sont détaillées sur la page de demande de devis.
Vous avez un plan et une quantité ?
« Je n’ai besoin que de vingt pièces. Le décolletage, ce n’est pas réservé aux très grandes séries ? »
Le décolletage est fait pour la quantité, mais le seuil n’est pas celui qu’on imagine, et il dépend surtout du temps de réglage de la machine face au temps de coupe d’une pièce. Sur une pièce simple et petite, la bascule arrive plus tôt qu’on ne croit. Pour vingt pièces, la réponse honnête est qu’il faut comparer les deux gammes : le tournage classique peut très bien rester le meilleur choix. Donnez la quantité réelle, c’est ce qui permet de trancher.
Après votre demande
Ce qui se passe après votre demande
Votre demande est lue telle quelle
Ce que vous avez écrit est étudié par un usineur, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site, et aucun appel n’est promis.
Les éléments manquants sont nommés
S’il manque une cote, une matière ou une quantité pour chiffrer, la réponse le dit avant de parler de prix.
Les fichiers s’échangent ensuite
Plan, fichier 3D, pièce à reproduire : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page cite la norme de tolérances générales et les normes de désignation des matières, qui servent à décrire une pièce sans ambiguïté.
- ISO 2768-1:1989 : Tolérances générales, partie 1 : tolérances pour dimensions linéaires et angulaires non affectées de tolérances individuelles.
- EN 573-3 : Désignation des aluminiums corroyés, préfixe EN AW.
- EN 10088 : Aciers inoxydables : désignations, numéros d’acier et compositions.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026.
Questions fréquentes
Les questions : réponses courtes
Décolletage ou tournage : comment savoir ?
Par la quantité et la taille. Une pièce de petit diamètre demandée en grand nombre penche vers le décolletage ; une pièce plus grosse, ou demandée à l’unité, relève du tournage CNC. Le point de bascule dépend du temps de réglage face au temps de coupe : donnez la quantité réelle plutôt que d’estimer vous-même.
Quelle est la taille maximale d’une pièce décolletée ?
Elle dépend de la machine et de la barre qu’elle accepte, et aucune capacité n’est revendiquée ici. Le diamètre approximatif de votre pièce fait partie des informations utiles dès le premier message : c’est lui qui oriente vers l’atelier dont les machines correspondent.
Les pièces sortent-elles finies de la machine ?
Souvent oui, y compris avec leurs perçages et leurs taraudages. Certaines demandent ensuite une opération complémentaire, un traitement de surface ou un traitement thermique par exemple, qui se réalise à l’extérieur de l’atelier et qui doit être annoncé dès la demande.
Peut-on décolleter du plastique ?
Oui, les plastiques techniques se décolletent, et c’est courant pour les pièces isolantes ou légères. La difficulté tient à l’évacuation de la chaleur et à la stabilité de la cote après usinage, plus qu’à la dureté.
À partir de combien de pièces cela devient-il intéressant ?
Aucun seuil universel n’existe, et se méfier de ceux qu’on lit : il dépend du temps de réglage, de la complexité de la pièce et de la matière. La seule façon honnête de répondre est de comparer les deux gammes sur votre pièce, ce qui suppose d’avoir le plan et la quantité.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.